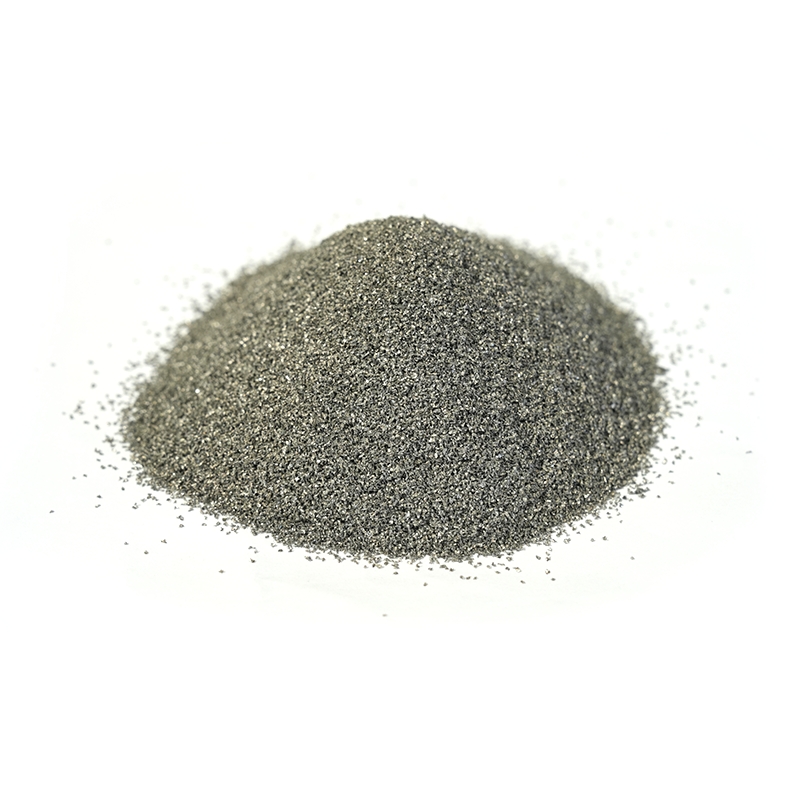

Proszek do wytwarzania przyrostowego z daleka wygląda prosto: drobne cząstki metalu, lej zasypowy, płyta robocza i gotowa część. Z bliska jest to dokładnie kontrolowany materiał inżynieryjny. Kształt cząstek, rozkład wielkości, zawartość tlenu, skład chemiczny i spójność między partiami wpływają na to, czy kompilacja przebiega sprawnie, czy też staje się kosztownym eksperymentem.
W naszej pracy z proszkami stopowymi i inżynierią powierzchni najbardziej przydatne rozmowy rzadko dotyczą jednego „najlepszego” proszku. Dotyczą one dopasowania: czego potrzebuje proces, co część musi przetrwać i co dostawca proszku może powtarzalnie dostarczyć. Jeśli chcesz szerszego odświeżenia wiedzy na temat rodzajów i wyboru proszków stopowych, skorzystaj z naszego przewodnik po proszku stopowym przechodzi przez podstawy. W tym artykule skupiono się na codziennych pytaniach: co proszek ma robić w drukarce, dlaczego dwa proszki o tym samym składzie chemicznym mogą zachowywać się inaczej i jak wybrać gatunek, nie podając jego nadmiernych wymagań.
Co sprawia, że jest to dobry proszek do wytwarzania przyrostowego?
Dobry proszek do wytwarzania przyrostowego musi oferować więcej niż tylko odpowiedni skład chemiczny. Podczas stapiania proszku laserowego lub topienia wiązką elektronów osoba powlekająca nakłada cienką warstwę na obszar roboczy. Warstwa ta musi być jednolita, luźno upakowana i pozbawiona aglomeratów. Następnie proszek pochłania energię, topi się i szybko krzepnie. Jakakolwiek niespójność warstwy może skutkować porowatością, brakiem stopienia lub wadą powierzchni.
Dlatego specyfikacja proszku to nie tylko certyfikat chemiczny. Łączy w sobie gatunek stopu, rozkład wielkości cząstek, morfologię, gęstość pozorną, gęstość nasypową z usadem, zachowanie przepływu, zawartość tlenu, wilgoć i kontrolę zanieczyszczeń. Proszek, który dobrze sprawdza się w palniku do powlekania, może nie nadawać się do drukarki cienkowarstwowej, a proszek, który ładnie drukuje w jednej maszynie, może mieć problemy w innej przy innej powłoce, plamce lasera lub grubości warstwy.
Jak powstają proszki metali do wytwarzania przyrostowego
Większość proszków metali do wytwarzania przyrostowego rozpoczyna się od stopienia i atomizacji. Atomizacja gazowa jest powszechna w przypadku stopów o wysokiej wartości i reaktywnych, ponieważ może wytwarzać zaokrąglone cząstki o kontrolowanym składzie chemicznym powierzchni, chociaż wynik nadal zależy od konstrukcji dyszy, przepływu gazu, przegrzania stopu i szybkości chłodzenia. Atomizacja wody jest często bardziej ekonomiczna i ma tendencję do wytwarzania nieregularnych cząstek; mogą one pasować do natryskiwania, prasowania lub innych dróg, w których wymagania dotyczące przepływu i pakowania różnią się. Sferoidyzacja plazmowa może zaokrąglać nieregularny surowiec, ale zwiększa koszty i jest zwykle zarezerwowana dla przypadków, w których morfologia jest na tyle istotna, aby ją uzasadnić.
Sposób produkcji kształtuje osobowość proszku. Proszek rozpylany gazem często charakteryzuje się dobrą płynnością i dużą gęstością upakowania, ale może zawierać cząstki satelitarne i drobne cząstki, które wymagają kontroli. Proszek rozpylany wodą może mieć bardziej chropowatą powierzchnię i większe wchłanianie tlenu. Nie chodzi o to, aby oceniać metody w sposób abstrakcyjny. Ma to na celu dopasowanie ścieżki wytwarzania proszku do procesu, stopu i kryteriów akceptacji, które mają znaczenie dla końcowej części.
Główne rodziny proszków stopowych
Różne rodziny stopów rozwiązują różne problemy. Poniższe krótkie porównanie stanowi punkt wyjścia do dyskusji technicznych, a nie substytut testów kwalifikacyjnych.
| Rodzina proszkowa | Typowe mocne strony | Wspólny kierunek użytkowania | Obserwacje selekcyjne |
|---|---|---|---|
| Na bazie niklu i niklu-kobaltu | Odporność na korozję, wytrzymałość w wysokiej temperaturze, dobra wytrzymałość w wielu gatunkach | Części gorące, sprzęt chemiczny, ochrona przed zużyciem i korozją | Kontrola tlenu, wrażliwość na pękanie, konsystencja chemiczna |
| Na bazie kobaltu | Odporność na zużycie, twardość na gorąco, odporność na korozję | Części zaworów, elementy pomp, napawanie, powierzchnie podatne na zużycie | Bilans węgla i borku, ciągliwość, reakcja na obróbkę |
| Na bazie żelaza i stali | Ekonomiczny, szeroki zakres właściwości, użyteczna hartowność | Części przemysłowe, oprzyrządowanie, naprawy, elementy konstrukcyjne | Kontrola węgla, pobieranie tlenu, zniekształcenia po obróbce |
| Na bazie miedzi | Wysoka przewodność cieplna i elektryczna | Części przenoszące ciepło, styki elektryczne, elementy indukcyjne | Odbicie lasera, okno procesu, ryzyko porowatości |
| Tytan i aluminium | Niska gęstość, odporność na korozję, dobry stosunek wytrzymałości do masy | Konstrukcje lekkie, części lotnicze, medyczne i transportowe | Reaktywność, kontrola tlenków, bezpieczeństwo obchodzenia się z proszkiem |
| Proszki wzmocnione węglikami | Wysoka twardość i odporność na ścieranie | Części eksploatacyjne, powierzchnie cięcia i wiercenia, warstwy ochronne | Jednorodność zbrojenia, kompromis w zakresie wytrzymałości, zgodność procesu |
Proszki na bazie niklu są często pierwszym wyborem, gdy część musi łączyć odporność na ciepło z odpornością na korozję. Gatunki niklowo-kobaltowe wymagają wyższych temperatur lub bardziej wymagających zastosowań, ale wymagają także większego okna procesowego. Proszek metalu na bazie niklu może stanowić praktyczny punkt wyjścia zarówno do wytwarzania przyrostowego, jak i zaawansowanej obróbki powierzchni, pod warunkiem, że gatunek, wielkość cięcia i zawartość tlenu zostaną uzgodnione z rzeczywistym procesem.
 Proszki metali na bazie niklu do napawania i wytwarzania przyrostowego Proszki stopów na osnowie niklu o regulowanej twardości i odporności na korozję do napawania, natryskiwania termicznego, napawania, metalurgii proszków i druku 3D. Zobacz produkt →
Proszki na bazie kobaltu to inny rodzaj narzędzi. Mniej dotyczą konstrukcji ogólnego przeznaczenia, a bardziej zużycia, twardości na gorąco i odporności na agresywny kontakt. W praktyce oznacza to, że nadają się do stosowania w przypadku gniazd zaworów, części pomp, napawania i innych powierzchni, gdzie wrogiem jest ścieranie. Równowaga między węglem, substancjami tworzącymi węgliki i wytrzymałością matrycy ma znaczenie, zwłaszcza gdy ten sam stop może zostać użyty do części drukowanej i powłoki.
 Proszki stopowe na bazie kobaltu do zastosowań ściernych i w wysokich temperaturach Proszki twardych stopów z przewagą kobaltu, zawierające Cr i W, do gniazd zaworów, matryc do wytłaczania i nakładek wymagających odporności na zużycie, korozję i utlenianie w wysokiej temperaturze. Zobacz produkt →
Proszki na bazie żelaza oferują szeroki zakres właściwości i często korzystniejszą pozycję kosztową. Proszki na bazie miedzi są atrakcyjne pod względem właściwości termicznych i elektrycznych, ale ich współczynnik odbicia i przewodność cieplna mogą sprawić, że obróbka laserowa będzie mniej wyrozumiała. Proszki tytanu i aluminium wymagają starannej kontroli atmosfery i obsługi ze względu na reaktywność i wrażliwość na tlenki. Żadna z tych rodzin nie jest uniwersalnie „lepsza”; właściwy wybór wynika z trybu awarii, któremu chcesz zapobiec.
Właściwości proszku kształtujące jakość druku
Kiedy kompilacja zawodzi, proszek nie zawsze jest przyczyną, ale często jest częścią historii. Oto cechy, które warto sprawdzić przed wersją próbną lub wydaniem produkcyjnym:
- Rozkład wielkości cząstek: Drobne cząstki mogą poprawić szczegółowość powierzchni, ale zwiększają trudność przepływu i pobieranie tlenu. Grube kawałki mogą dobrze się rozprzestrzeniać, ale mogą zmniejszyć rozdzielczość lub wydajność topienia.
- Morfologia: Zaokrąglone cząstki zwykle płyną i lepiej się pakują. Nieregularne cząstki mogą być przydatne w innych procesach, ale mogą łączyć się lub rozprzestrzeniać nierównomiernie w systemie ponownego powlekania.
- Przepływ i gęstość upakowania: Dobra rozlewność pomaga w utworzeniu jednolitej warstwy. Gęstość pozorna i nasypowa wpływają na ilość materiału dostępnego w danej objętości warstwy.
- Tlen i wilgoć: Obydwa mogą wpływać na zwilżanie, porowatość i końcowy skład chemiczny. Dopuszczalny limit zależy od stopu i procesu, dlatego nie wszędzie należy stosować jedną liczbę.
- Satelity i aglomeraty: Małe cząsteczki połączone z większymi mogą zakłócać rozprzestrzenianie się i powodować lokalne defekty. Ich obecność należy mierzyć, a nie oceniać samym okiem.
- Zanieczyszczenie i identyfikowalność: Proszek powinien być identyfikowalny według partii, właściwie przechowywany i sprawdzany pod kątem obecności ciał obcych. Dobra dokumentacja jest częścią wydajności materiału.
Dopasowanie proszku do procesu
Laserowe stapianie łoża proszkowego zwykle wymaga stosunkowo drobnego cięcia, często w zakresie 15–45 µm, w zależności od maszyny i grubości warstwy. W topieniu wiązką elektronów zwykle stosuje się grubszy proszek, ponieważ proces i środowisko próżniowe zachowują się inaczej. Ukierunkowane osadzanie energetyczne często wykorzystuje szersze cięcie, czasami około 45–150 µm, ponieważ proszek jest podawany przez dyszę, a nie rozprowadzany w postaci cienkiej warstwy. Natryskiwanie spoiwa może ponownie tolerować inną morfologię i rozkład wielkości. Te zakresy są punktami wyjścia, a nie specyfikacjami uniwersalnymi.
W tym przypadku również terminologia może wprowadzać w błąd. Proszek do napawania laserowego nie jest automatycznie proszkiem do wytwarzania przyrostowego dla maszyny ze złożem proszkowym. Obydwa procesy mają wspólny cel w postaci czystego, płynnego proszku, ale nie wymagają takiego samego cięcia cząstek ani takiego samego zachowania podczas topienia. W przypadku ukierunkowanego osadzania energii i napawania laserowego stała zdolność podawania i stabilne zachowanie jeziorka stopionego materiału często mają większe znaczenie niż najmniejszy możliwy rozmiar cząstek.
 Proszki do napawania laserowego dla odpornych na zużycie warstw wierzchnich Proszki stopów na bazie niklu, kobaltu i żelaza przesiane pod kątem napawania laserowego, tworząc gęste warstwy o niskim rozcieńczeniu na wały, zawory, śruby i powierzchnie ścieralne. Zobacz produkt →
Przydatną zasadą jest kwalifikowanie proszku do procesu, a nie samej strony katalogu. Zbuduj małą matrycę testową, sprawdź proszek przed i po użyciu i porównaj wyniki z wymaganiami części. Jeśli gatunek działa w palniku do powlekania, ale nie w drukarce, nie jest to sprzeczność. Jest to dowód na to, że okno procesowe, a nie tylko chemia, robi robotę.
Ponowne użycie, obsługa i kontrola jakości
Ponowne użycie proszku jest powszechne w produkcji przyrostowej, ale nie jest to prosta decyzja typu „uzupełnij i kontynuuj”. Powtarzająca się ekspozycja termiczna i obsługa mogą zmienić rozkład wielkości cząstek, zawartość tlenu, morfologię i zachowanie przepływu. Niektóre stopy dobrze tolerują ponowne użycie w zatwierdzonym przedziale czasowym; inni potrzebują bardziej rygorystycznych limitów lub częstszego odświeżania. Właściwym podejściem jest mierzenie zmian i ustalanie limitu chroniącego część, zamiast polegania na ustalonej liczbie cykli, która może nie pasować do operacji.
Zarządzanie sprawami jest tak samo ważne. Wchłanianie wilgoci, zanieczyszczenia krzyżowe, niewłaściwe przesiewanie i złe przechowywanie mogą zniweczyć otrzymaną dobrą specyfikację. Praktyczny plan jakości zwykle obejmuje kontrolę przychodzących partii, kontrolę przechowywania, zapisy dotyczące sit i mieszanek, okresowe pobieranie próbek oraz jasną decyzję stwierdzającą, kiedy proszek nie nadaje się już do zamierzonej konstrukcji. Te kroki nie są biurokracją; w ten sposób dostawca proszku i producent zapobiegają dryfowaniu procesu.
Praktyczna lista kontrolna wyboru
Zanim poprosisz o wycenę lub podejmiesz decyzję o uruchomieniu produkcji, warto napisać aplikację prostym językiem. Poniższa lista kontrolna jest dobrym miejscem na rozpoczęcie:
- Zdefiniuj dominujący tryb awarii: zużycie, korozja, ciepło, zmęczenie, przewodność lub ich kombinacja.
- Potwierdź proces i maszynę, w tym grubość warstwy, typ powłoki i atmosferę.
- Jeśli to możliwe, określ gatunek stopu według normy i określ wszelkie właściwości, których nie można naruszyć.
- Uzgodnij rozkład wielkości cząstek i metodę badania, a nie tylko zakres nominalny.
- Ustaw limity tlenu, wilgoci, przepływu i zanieczyszczeń w oparciu o ryzyko procesu i części.
- Zapytaj, w jaki sposób będzie zapewniona identyfikowalność, pakowanie i przechowywanie partii.
- Zaplanuj kompilację kwalifikacyjną z wystarczającą liczbą inspekcji, aby wykryć problemy z rozprzestrzenianiem się, porowatością i chemią.
- Zdecyduj o zasadach ponownego wykorzystania przed rozpoczęciem produkcji, w tym o częstotliwości próbkowania i zasadach odświeżania.
Od specyfikacji proszku po rzeczywistość produkcyjną
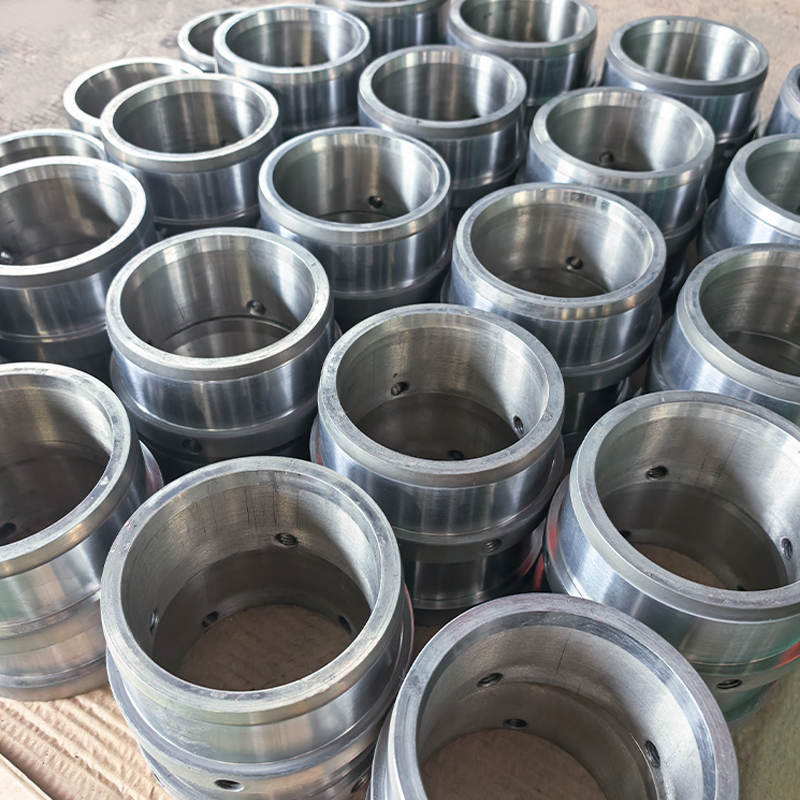
Nasz zespół pracuje od merytorycznej strony tego problemu. Produkujemy proszki stopowe, stosujemy procesy powlekania i napawania oraz wykonujemy niestandardowe części odporne na zużycie, takie jak rolki, wały i tuleje. Ta kombinacja jest przydatna, ponieważ zachowanie proszku nie kończy się na zbiorniku. Kontynuuje karmienie, topienie, łączenie, wykańczanie i obsługę. Ocena, która dobrze wygląda na świadectwie, nadal musi przetrwać prawdziwy proces.
To doświadczenie nie zastępuje własnej pracy kwalifikacyjnej klienta i nie powinno. To pomaga skrócić rozmowę. Zamiast pytać tylko o „proszek do wytwarzania przyrostowego”, możemy wspólnie omówić stop, cięcie cząstek, granicę tlenu, proces i tryb awarii. Zwykle od tego zaczyna się praktyczna specyfikacja: nie od najszerszego możliwego zastrzeżenia, ale od jasnego zrozumienia, jakie właściwości musi spełniać proszek, jak będzie się z nim obchodzić i jakie dowody wykażą, że jest on gotowy do produkcji.