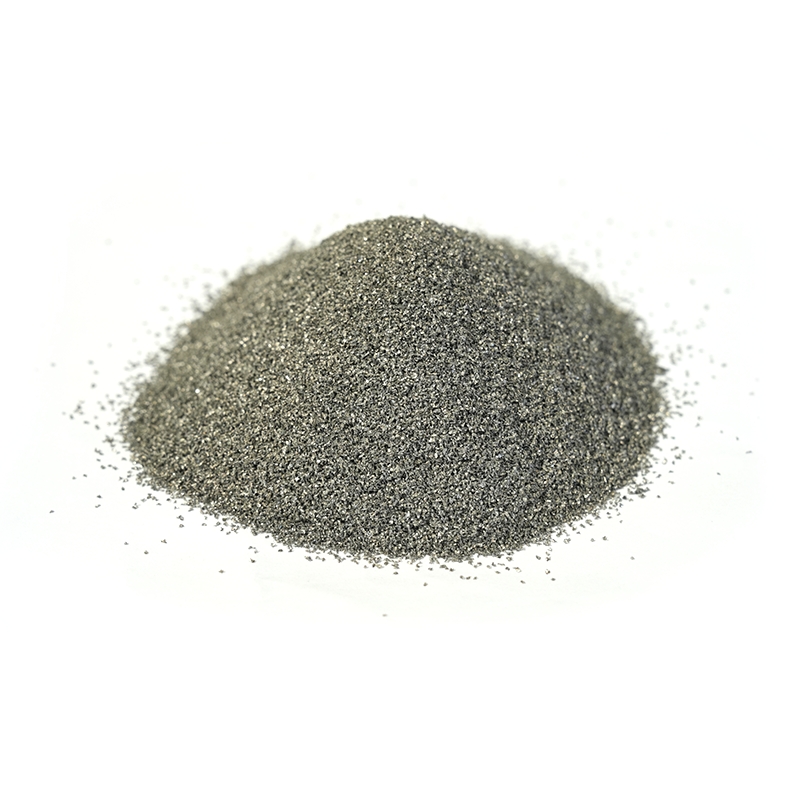

Proszek stopowy na bazie kobaltu rzadko przyciąga wiele uwagi, dopóki część nie przestanie działać. Przez lata widzieliśmy, jak ratuje gniazda zaworów, które wymieniano co kilka miesięcy, utrzymuje przy życiu tłoki pomp w zakładach chemicznych i utrzymuje powierzchnię gorących, ściernych rolek długo po tym, jak przestały być miękkie materiały. Jeśli decydujesz, czy stop kobaltu pasuje do Twojego zastosowania, ten przewodnik opisuje, czym właściwie jest proszek, które rodziny mają znaczenie w praktyce, jak jest wytwarzany i jak wybrać gatunek, nie płacąc za właściwości, których nigdy nie użyjesz.
Czym właściwie jest proszek stopowy na bazie kobaltu
Proszek stopowy na bazie kobaltu to metaliczny surowiec, w którym kobalt stanowi podstawę chemii, zwykle stanowiąc od 40% do 65% całkowitej masy. Wszystko inne jest dodawane celowo, element po elemencie, aby wykonać określoną pracę. Chrom, zwykle w ilości 20–30%, tworzy ochronną warstwę tlenku, która jest odporna na utlenianie i gorącą korozję. Wolfram i molibden zwiększają wytrzymałość na gorąco i łączą się z węglem, tworząc twarde cząstki węglika. Węgiel jest w rzeczywistości wskaźnikiem twardości: wyższy poziom węgla wytwarza więcej węglika, większą odporność na zużycie i mniejszą plastyczność. Nikiel poprawia wytrzymałość i stabilność termiczną, podczas gdy krzem, bor i żelazo pojawiają się w mniejszych ilościach, aby dostosować właściwości topnienia i koszt.
Istnieje również powód metalurgiczny, dla którego stopy te zachowują się inaczej niż proszki na bazie niklu lub żelaza. Kobalt zmienia strukturę kryształu pod wpływem temperatury, a jego niska energia błędu ułożenia umożliwia mu utwardzanie podczas pracy w kontakcie ślizgowym. Praktycznym rezultatem jest niezwykła odporność na zacieranie, kawitację i zużycie metal-metal, czyli dokładnie taki rodzaj uszkodzenia, który niszczy powierzchnię uszczelniającą, nawet jeśli twardość objętościowa części wygląda idealnie na papierze.
Główne typy i to, co każdy z nich robi dobrze
Rodzina kobaltów jest szeroka i same nazwy gatunków niewiele mówią. O wiele bardziej przydatne jest sortowanie proszków według zadania, jakie mają wykonywać.
| Rodzina | Typowe pierwiastki stopowe | Zakres twardości | Najlepiej pasuje |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Silne ścieranie i ślizganie się metalu po metalu w temperaturze |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, niskoemisyjny | 25-35 HRC | Korozja plus ciepło, gdzie liczy się tolerancja na uderzenia |
| Co-Cr-W-Ni | Cr i W z zawartością 5-15% Ni | 30-45 HRC | Odporność na zużycie tam, gdzie pękanie jest poważnym problemem |
| Co-Ni-Cr-W | Wysoki Ni, umiarkowany Cr i W | 25-40 HRC | Twardość na gorąco w połączeniu z lepszą wytrzymałością |
| Co-Cr-W-C z dodatkiem węglika | Węglik zmieszany z matrycą kobaltową | 50-60 HRC i więcej | Krawędzie skrawające i ekstremalne warunki ścierne |
Twardość to jednak tylko jedna liczba. Stop kobaltu o twardości 50 HRC i dużej zawartości węglików może być złym wyborem w przypadku powierzchni narażonych na uderzenia, podczas gdy bardziej miękki i twardszy gatunek może wytrzymać go znacznie dłużej. Przed zaleceniem środka chemicznego zwykle pytamy, jak wygląda awaria uszkodzonej części, ponieważ to pojedyncze pytanie pozwala zaoszczędzić więcej pieniędzy niż jakikolwiek arkusz specyfikacji.
 Proszek stopowy na bazie kobaltu do zastosowań odpornych na zużycie i wysoką temperaturę Proszek kobaltowo-chromowo-wolframowy do napawania, zgrzewania natryskowego i elementów wysokotemperaturowych; wiele gatunków i zakresów twardości ułatwia podejmowanie decyzji dotyczących zużycia, korozji i udarności. Zobacz produkt →
Dlaczego te stopy wytrzymują trudne warunki
Reputacja stopów kobaltu opiera się na połączeniu właściwości, które rzadko występują razem w jednym materiale.
- Twardość na gorąco: stopy te zachowują twardość użytkową do około 600 do 800 stopni Celsjusza, dlatego są powszechne w zastosowaniach do formowania na gorąco i zaworów.
- Odporność na zacieranie i zużycie adhezyjne: powierzchnie kobaltu są odporne na spawanie z powierzchnią współpracującą, dzięki czemu pary ślizgowe wytrzymują znacznie dłużej.
- Odporność na erozję kawitacyjną: pompy, śmigła i elementy hydrauliczne czerpią z tego większe korzyści niż z surowej twardości.
- Odporność na utlenianie i siarczkowanie: bogata w chrom warstwa tlenku chroni powierzchnię w środowisku pieca i gazów spalinowych.
- Odporność na korozję: wydajność różni się w zależności od składu chemicznego, ale gatunki kobaltowo-chromowe dobrze radzą sobie z wieloma kwasami, chlorkami i strumieniami technologicznymi.
- Właściwości wiążące: proszki kobaltu łatwo zwilżają podłoża stalowe, co zapewnia niezawodne wiązanie metalurgiczne w przypadku napawania i spawania natryskowego.
Kompromisy są równie realne. Kobalt jest drogim metalem, obróbka napoiw na bazie kobaltu jest powolna, a źle kontrolowany proces może rozcieńczyć powłokę żelazem z podłoża, aż znikną właściwości, za które zapłaciłeś. Stopy te zarabiają na swoich kosztach w określonych miejscach, a nie wszędzie.
Jak powstaje proszek i co należy sprawdzić
Większość proszków stopowych na bazie kobaltu jest obecnie wytwarzana poprzez atomizację gazu. Ładunek topi się, często w próżni lub w obojętnej atmosferze, tak aby pierwiastki reaktywne, takie jak chrom, nie zostały utracone w wyniku utleniania, a strumień cieczy jest rozbijany przez strumień gazu pod wysokim ciśnieniem na drobne kropelki, które zestalają się, tworząc cząstki prawie kuliste. Sferyczny proszek przepływa równomiernie przez głowicę napawającą lub pistolet natryskowy i wytwarza gęstszy osad niż nieregularny kruszony materiał.
Rozmiar cząstek jest dopasowany do procesu, który zamierzasz przeprowadzić:
- Około 15 do 45 mikronów do napawania laserowego i produkcji przyrostowej, gdzie potrzebne są cienkie warstwy i gładkie ścieżki.
- Około 45 do 106 mikronów dla paliwa tlenowego i natryskiwania plazmowego z dużą prędkością.
- Około 53 do 150 mikronów w przypadku spawania łukiem plazmowym i spawania natryskowego w tlenie i acetylenie, gdzie dominują wyższe prędkości posuwu.
Kiedy dostawa dotrze do odbiorcy, warto uważnie przeczytać analizę chemiczną, rozkład wielkości cząstek z wartościami D10, D50 i D90, zawartość tlenu, gęstość pozorną i nasypową, natężenie przepływu, morfologię cząstek oraz poziom satelitów i porowatość. Proszek spełniający specyfikacje chemiczne, ale zawierający wysoką zawartość tlenu lub szeroki zakres rozmiarów, będzie powodować porowatość i niespójne osady, a żadne umiejętności operatora w pełni tego nie zrekompensują.
Nakładanie proszku na część
Nakładanie proszku to początek większości problemów związanych z powlekaniem, a wybór procesu kształtuje wszystko na dalszym etapie procesu. Napawanie laserowe tworzy cienką, precyzyjną ścieżkę o bardzo niskim rozcieńczeniu i małej strefie wpływu ciepła, która pasuje do powierzchni uszczelniających, czopów wałów i miejscowych napraw. Natryskiwanie paliwa tlenowego z dużą prędkością daje gęste powłoki o niskiej zawartości tlenków na większych obszarach i jest popularne w przypadku rolek i prętów hydraulicznych. Spawanie natryskowe acetylenowo-tlenowym pozostaje niezawodną metodą tworzenia grubszych osadów na gniazdach zaworów i podobnych częściach, podczas gdy łuk przenoszony plazmowo zapewnia wysoką wydajność osadzania w celu ochrony przed dużym zużyciem.
Niezależnie od metody, elementy sterujące są podobne: temperatura podgrzewania wstępnego, prędkość podawania proszku, prędkość przesuwu, nakładanie się ścieżek i rozcieńczanie. Błędy objawiają się później w postaci pęknięć, odprysków lub powłoki, która po prostu zużywa się szybciej, niż oczekiwano.
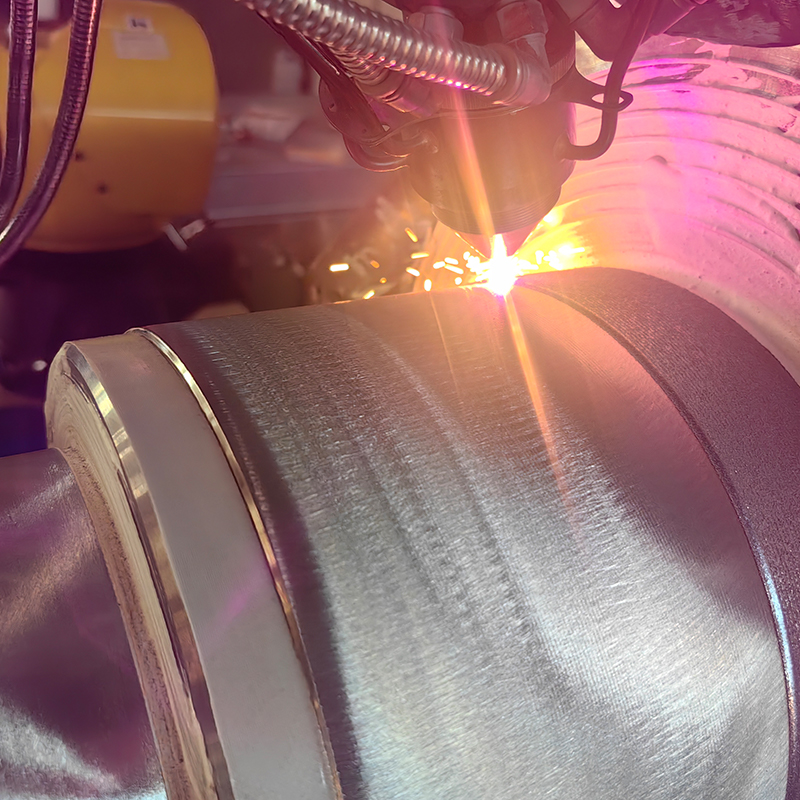 Usługa napawania laserowego w celu modyfikacji powierzchni i naprawy komponentów Usługa napawania laserowego zużytych rolek, śrub, tłoków oraz modyfikacji powierzchni; wiązanie metalurgiczne poprawia zużycie, korozję, ciepło, utlenianie lub właściwości elektryczne. Zobacz produkt →
Od powłoki do gotowego elementu
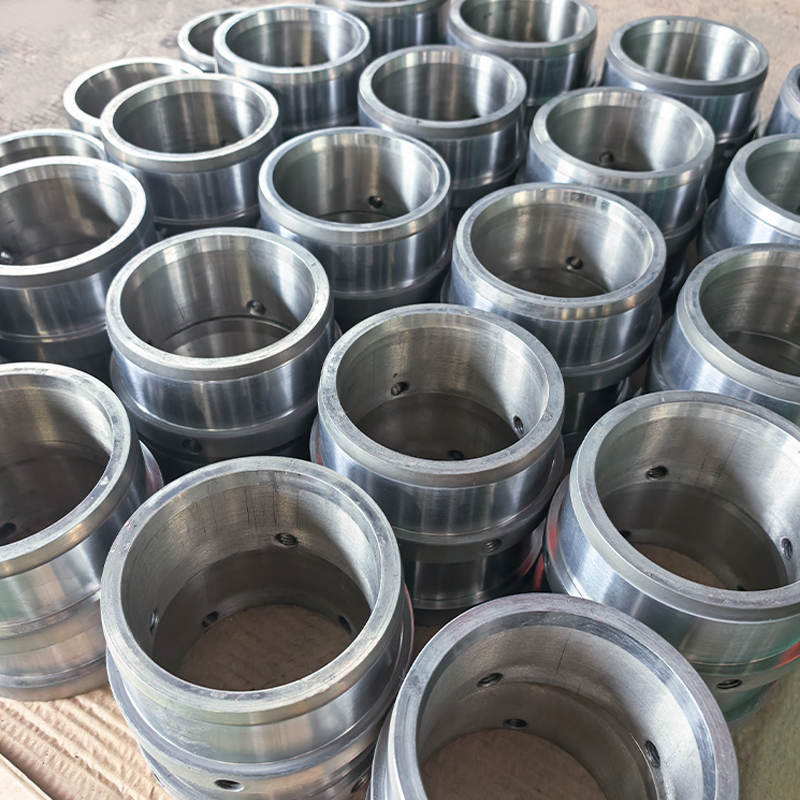
Powłoka jest tak dobra, jak część znajdująca się pod nią. Wielu klientów przychodzi do nas ze zużytym wałkiem, śrubą lub tłokiem i terminem produkcji, a tak naprawdę potrzebują gotowego komponentu, a nie specyfikacji proszku. W takich przypadkach prace obejmują wybór proszku, przygotowanie powierzchni, nałożenie powłoki, obróbkę skrawaniem i końcową kontrolę zgodności z oryginalnym rysunkiem.
Najczęstszym przykładem są rolki: rolki robocze, rolki prowadzące, rolki o przepływie laminarnym i rolki lustrzane lub matowe, wszystkie zależą od twardej, jednolitej powierzchni, która utrzymuje wykończenie pod obciążeniem. Śruby, tuleje wału, tuleje i tłoki pomp działają według tej samej logiki, z powłoką wybraną dla dominującego mechanizmu zużycia i kontrolowanymi wymiarami, tak aby część pasowała z powrotem do maszyny bez modyfikacji.
Wybór odpowiedniego proszku: praktyczna lista kontrolna
Jeśli zawężasz ocenę, ta sekwencja obejmuje większość ważnych decyzji:
- Zidentyfikuj dominujący mechanizm uszkodzeń. Ścieranie, przyczepność, kawitacja, utlenianie i korozja wymagają różnych składów chemicznych.
- Potwierdź temperaturę serwisową. Twardość na gorąco pomaga tylko wtedy, gdy część naprawdę się nagrzewa.
- Dopasuj wielkość cząstek do procesu, a nie odwrotnie.
- Sprawdź poziom węgla w stosunku do swojej tolerancji na pękanie i trudności w obróbce.
- Przejrzyj podłoże. Rozcieńczenie stali niskowęglowej może zmiękczyć osad bogaty w węgliki w pobliżu granicy faz.
- Poproś o próbkę i przeprowadź część próbną przed zatwierdzeniem partii produkcyjnej.
Dodatkowa uwaga na temat kosztów: ponieważ kobalt jest drogi, rozsądnie jest zwykle zastosować go jako powłokę lub wkładkę, a nie tworzyć z niego cały komponent. Skromna warstwa na właściwym miejscu często ma lepsze właściwości niż solidna część wykonana z tańszego stopu, za ułamek kosztów materiału.
Spędziliśmy lata dopasowując proszki stopowe na bazie kobaltu do rzeczywistych problemów związanych ze zużyciem, a szczera odpowiedź jest taka, że żaden pojedynczy gatunek nie rozwiązuje wszystkiego. Jeśli możesz udostępnić komponent, temperaturę roboczą i opis awarii bieżącej części, możemy zasugerować pasujący skład chemiczny, wielkość cząstek i przebieg procesu. Zapraszamy do przeglądania naszych asortyment proszków stopowych aby zobaczyć, jak gatunki kobaltu pasują do rodzin niklu, żelaza i węglika, lub prześlij rysunek i pozwól nam omówić z Tobą szczegóły.