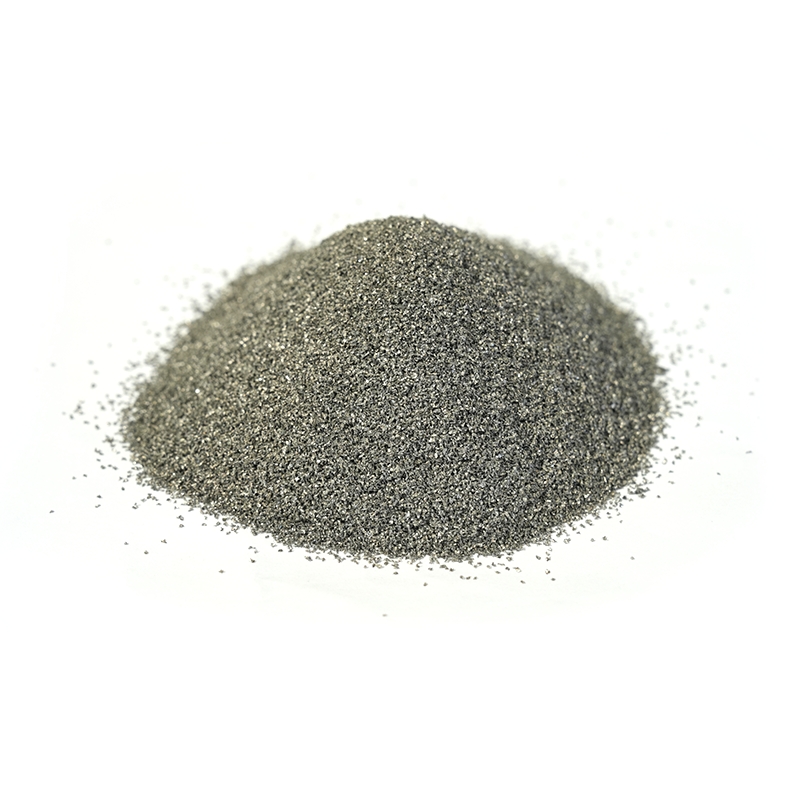

Każdy, kto spędził lata stojąc obok łóżka z proszkiem, powie to samo: maszyna przyciąga uwagę, ale proszek decyduje o wyniku. Proszki do wytwarzania przyrostowego nie są zwykłym wypełniaczem — są surowcem inżynieryjnym, a ich skład chemiczny, rozkład wielkości cząstek, kształt i czystość zmieniają się wraz z każdą budowaną częścią. Popraw je, a proces stanie się przewidywalny. Jeśli je źle zrozumiesz, spędzisz tygodnie na pogoni za porowatością, której nie potrafisz wyjaśnić.
Spędziliśmy dużo czasu na produkcji proszków stopowych i wykorzystywaniu ich przy napawaniu, natryskiwaniu i produkcji części zużywalnych, dlatego ten przewodnik został napisany w oparciu o warsztat, a nie broszurę. Opisano w nim, czym są te proszki, czym różnią się główne rodziny proszków, jakie specyfikacje mają faktycznie znaczenie i jak dopasować proszek do prowadzonego procesu.
Czym właściwie są proszki do wytwarzania przyrostowego
W procesie wytwarzania przyrostowego na bazie proszku proszek metalowy jest konsolidowany warstwa po warstwie w stałą część. Wiązanie odbywa się na różne sposoby w zależności od maszyny: wiązka lasera lub elektronów topi każdą warstwę podczas stapiania w złożu proszku, głowica drukująca osadza spoiwo w procesie natryskiwania spoiwa przed spiekaniem, a skupione źródło energii topi proszek przepuszczany przez dyszę w ramach ukierunkowanego osadzania energii.
Warto oddzielić to od konwencjonalnej metalurgii proszków. Prasowanie i spiekanie PM toleruje nieregularne, kanciaste cząstki, ponieważ proszek jest zagęszczany pod wysokim ciśnieniem przed ogrzewaniem. Procesy addytywne zwykle nie są w stanie tego zrobić. Proszek musi płynąć, rozprowadzać się cienką, równą warstwą i równomiernie absorbować energię z jednej warstwy na drugą. Właśnie dlatego surowiec AM jest prawie zawsze atomizowany gazem lub plazmą, ma kulisty kształt i jest ściśle sortowany — wymaga tego fizyka procesu, a nie marketing.
Istnieje również praktyczne pokrywanie się, o którym warto wiedzieć. Proszki opracowane do napawania laserowego i natryskiwania termicznego są bliskimi kuzynami proszków do drukarek: ten sam sposób rozpylania, ta sama metalurgia, często inny rozmiar cięcia. Dostawca, który rozumie obie strony, zazwyczaj pozwala zaoszczędzić wielu prób i błędów.
Główne rodziny proszków i to, w czym każdy jest dobry
Większość przemysłowych proszków AM należy do kilku rodzin. Poniższa tabela to przybliżona mapa, a nie zbiór zasad – w każdej rodzinie istnieją dziesiątki stopni, a stopień ma o wiele większe znaczenie niż nazwisko rodowe.
| Rodzina proszków | Typowe mocne strony | Gdzie jest zwykle używany |
|---|---|---|
| Na bazie żelaza | Ekonomiczne, dobra twardość, łatwe w obróbce końcowej | Ogólne części maszyn, oprzyrządowanie, napawanie elementów stalowych |
| Na bazie niklu | Odporność na korozję, wytrzymałość, dobre zachowanie w wysokich temperaturach | Sprzęt chemiczny i procesowy, części przylegające do przemysłu lotniczego, okładziny |
| Na bazie niklu superalloy | Wytrzymałość zachowana w wysokiej temperaturze, odporność na utlenianie | Elementy gorącej sekcji, okucia pieców, urządzenia energetyczne |
| Na bazie kobaltu | Odporność na zużycie, twardość na gorąco, odporność na zacieranie | Gniazda zaworów, śruby, części pomp, napawanie i okładziny |
| Na bazie miedzi | Przewodność cieplna i elektryczna | Radiatory, elementy indukcyjne, wkładki przewodzące |
| Kompozyt węglikowy | Bardzo wysoka twardość, doskonała trwałość ścierna | Narzędzia skrawające i górnicze, płyty ścieralne, warstwy powłokowe |
| Ceramika i tlenek | Bariera termiczna, izolacja, obojętność chemiczna | Powłoki natryskiwane plazmowo, powierzchnie wysokotemperaturowe |
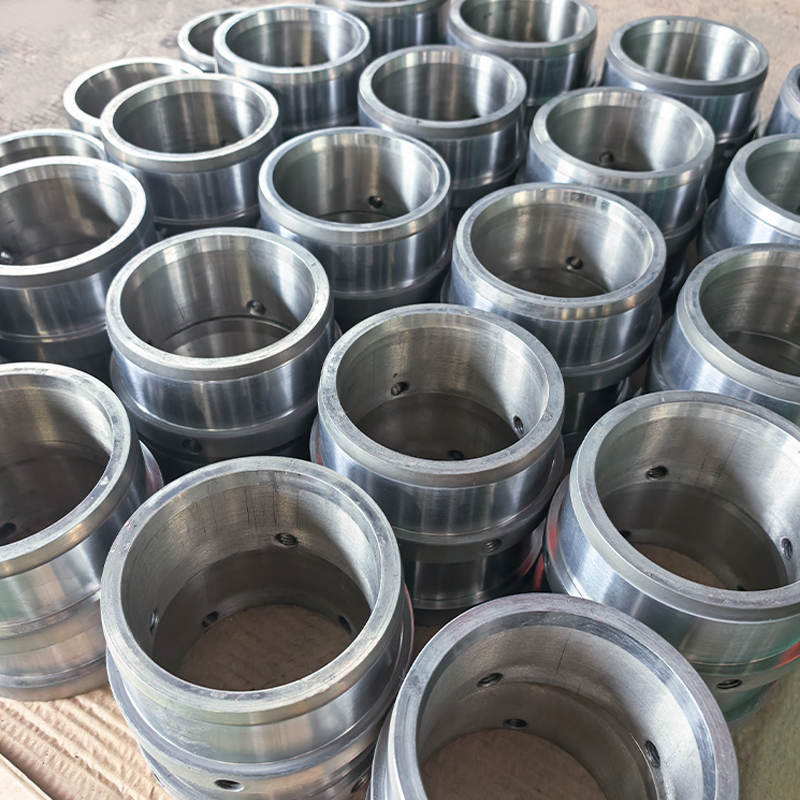
Stopy na bazie kobaltu zasługują na szczególną wzmiankę, ponieważ są głównym narzędziem ochrony przed zużyciem. Tam, gdzie część ociera się, ślizga lub styka się z gorącym materiałem ściernym, gatunek kobaltu często przewyższa twardsze, ale bardziej kruche alternatywy. Posiadamy szeroką gamę tych proszków właśnie dlatego, że ten sam materiał służy zarówno drukarce, jak i palnikowi spawalniczemu.
 Proszki stopowe na bazie kobaltu do zastosowań ściernych i w wysokich temperaturach Przeglądaj gatunki SD-Co o twardości 28–53 HRC dla zaworów, matryc, wirników i nakładek ściernych; porównaj skład chemiczny i cząstki przed oceną zachowania fizycznego. Zobacz produkt →
Rozmiar, kształt i specyfikacje cząstek mają znaczenie
Dwa proszki mogą posiadać identyczne atesty chemiczne i zupełnie inaczej zachowywać się w maszynie. Różnica zwykle tkwi w cechach fizycznych i to właśnie one omawiamy w pierwszej kolejności z każdym nowym klientem.
Czytanie specyfikacji proszku
- Rozkład wielkości cząstek: cięcie musi być dopasowane do grubości warstwy i maszyny. Cięcie o grubości 15–45 µm jest odpowiednie dla systemów drobnego proszku; 45–105 µm jest bardziej typowe dla ukierunkowanego osadzania energii i pracy wiązką elektronów.
- Kulistość i tekstura powierzchni: okrągłe, gładkie cząsteczki rozprowadzają się równomiernie i dobrze płyną. Satelity i nieregularne fragmenty powodują smugi i nierównomierne topienie.
- Natężenie przepływu i gęstość pozorna: informują one o zachowaniu proszku w zbiorniku i urządzeniu do ponownego powlekania, a nie tylko w arkuszu danych.
- Zawartość tlenu i azotu: najczęstsza ukryta przyczyna słabej ciągliwości i wad spoin.
- Porowatość wewnątrz cząstek: wewnętrzne puste przestrzenie mogą przetrwać topnienie i później pojawić się w części jako porowatość gazowa.
- Wilgoć i zanieczyszczenia: szczególnie ważne w przypadku gatunków higroskopijnych i po długim przechowywaniu.
Jeśli chcesz głębiej przyjrzeć się wpływowi krzywej dystrybucji na rzeczywiste zachowanie kompilacji, zapoznaj się z naszą notatką na temat rozkład wielkości cząstek omawia praktyczne konsekwencje.
Jak powstaje proszek
Prawie każdy proszek metalu klasy AM zaczyna się od stopienia. Atomizacja gazu powoduje rozbicie, które topi się w kropelki za pomocą gazu obojętnego pod wysokim ciśnieniem i zestala je w cząstki niemal kuliste — jest to najczęstsza droga w przypadku gatunków niklu, kobaltu i żelaza. Rozpylanie wody jest tańsze i szybsze, ale daje nieregularne kształty, dlatego stosuje się ją głównie do tłoczenia i spiekania oraz do niektórych zastosowań w napawaniu. Atomizacja plazmowa i atomizacja odśrodkowa dają wysoce kulisty proszek o niskiej zawartości satelitów, dlatego dominują na bardziej wymagających rynkach tytanu i nadstopów.
Etap atomizacji to tylko połowa historii. Przesiewanie, klasyfikacja, mieszanie i pakowanie określają, czy otrzymana specyfikacja jest zgodna ze specyfikacją zamówioną. W naszym własnym zakładzie proszek jest produkowany od surowego stopu do gotowego, przesianego produktu, co jest jedynym sposobem na kontrolowanie pobierania tlenu i różnic między partiami.
Dopasowanie proszku do Twojego procesu
Nie ma uniwersalnego „najlepszego” proszku – istnieje jedynie najlepiej dopasowany do procesu, geometrii i docelowego kosztu. Fuzja w złożu proszkowym wymaga drobnych, sypkich cięć i niskiej zawartości tlenu. Ukierunkowane osadzanie energii jest znacznie bardziej tolerancyjne pod względem wielkości, ale jest wrażliwe na konsystencję paszy. Napawanie laserowe znajduje się gdzieś pomiędzy i zwykle najlepiej sprawdza się przy grubszym, ściśle kontrolowanym cięciu, dzięki czemu jeziorko stopionego materiału pozostaje stabilne przy dużej prędkości.
Pomocne jest także przemyślenie tego, co stanie się po zakończeniu kompilacji. Gatunek, który pięknie się obrabia, może być złym wyborem w przypadku części, która będzie polerowana, a gatunek o doskonałej odporności na zużycie może być trudny do wykończenia. Wczesne podjęcie decyzji o sposobie przetwarzania końcowego zwykle zawęża wybór proszku do dwóch lub trzech kandydatów.
 Proszki stopowe do napawania laserowego z niklu, kobaltu i żelaza Przegląd proszków na bazie niklu, kobaltu i żelaza oraz kompozytów węglikowych o grubości skrawania 53–150 µm i zakresach twardości w celu stworzenia krótkiej listy gatunków przed zaplanowaniem obróbki końcowej. Zobacz produkt →
Ponowne użycie, obsługa i kontrola jakości
Proszek jest drogi, więc prawie wszyscy go ponownie używają. To dobrze, w pewnych granicach. Każdy cykl wystawia materiał na działanie ciepła, wilgoci i manipulacji, a frakcja drobna rośnie, podczas gdy tlen przemieszcza się w górę. Działające podejście wygląda następująco:
- Śledź liczbę cykli ponownego użycia na partię i zapisuj ją w kompilacji.
- Przesiej ponownie po każdym wydruku i sprawdź rozkład względem pierwotnego cięcia.
- Zamiast zakładać, że jest stabilna, należy okresowo mierzyć zawartość tlenu.
- Przechowywać szczelnie zamknięte, suche i wyraźnie oznakowane — zanieczyszczenie krzyżowe pomiędzy gatunkami stopów jest znacznie łatwiejsze do spowodowania niż do wykrycia.
- Wycofaj partie na podstawie dowodów, a nie przyzwyczajenia.
W przypadku części krytycznych prosta procedura kontroli przychodzącej — skład chemiczny, dystrybucja, przepływ i kontrola wizualna w powiększeniu — pozwala wykryć większość problemów, zanim dotrą one do maszyny.
Kiedy proszek opuszcza drukarkę
Nie każdy problem związany ze zużyciem uzasadnia zakup nowej części. Duży wałek, zabierak śrubowy lub tłok pompy są często znacznie bardziej ekonomicznie regenerowane niż wymiana i w tym przypadku te same rozpylone proszki sprawdzają się w innej roli. Przez okładzina laserowa , metalurgicznie związana warstwa jest osadzana na zużytej powierzchni przy minimalnym rozcieńczeniu i bardzo małych odkształceniach, a element wraca do użytku z twardszą powierzchnią niż pierwotnie.
W przypadku zastosowań ściernych i erozyjnych często lepszym rozwiązaniem są proszki do natryskiwania termicznego zawierające węgliki, zapewniające twardą, dobrze związaną warstwę przy stosunkowo niskim dopływie ciepła.
 Proszki do natryskiwania termicznego węglika wolframu do zastosowań ściernych Porównaj gatunki węglików wiązanych kobaltem, niklem i NiCr do zastosowań w HVOF, plazmie i platerowaniu, z podanymi opcjami twardości, składu chemicznego i wielkości cząstek. Zobacz produkt →
Pytania, które warto zadać przed złożeniem zamówienia
- Do jakiego rozmiaru została zaklasyfikowana ta partia i jak wygląda rzeczywista krzywa rozkładu?
- Jakie są zmierzone poziomy tlenu i azotu, a nie typowe wartości?
- Którą drogę atomizacji zastosowano i w jaki sposób usunięto satelity i drobne cząstki?
- Czy dostawca może wspierać zarówno proces proszkowy, jak i dalszy proces, taki jak nakładanie lub natryskiwanie?
- Co właściwie rejestruje ich identyfikowalność partii?
Dostawca, który bez wahania odpowiada na te pytania, jest zazwyczaj dostawcą, który rozumie materiał, a nie tylko go przechowuje.
Proszki do wytwarzania przyrostowego nagradzają trochę cierpliwości na etapie selekcji. Zrozum rodzinę, nalegaj na specyfikację fizyczną, dopasuj cięcie do procesu i utrzymuj rygorystyczną dyscyplinę obsługi. Zrób to, a maszyna, parametry i jakość części staną się znacznie łatwiejsze do kontrolowania, a proszek przestanie być zmienną, której nie da się wyjaśnić.