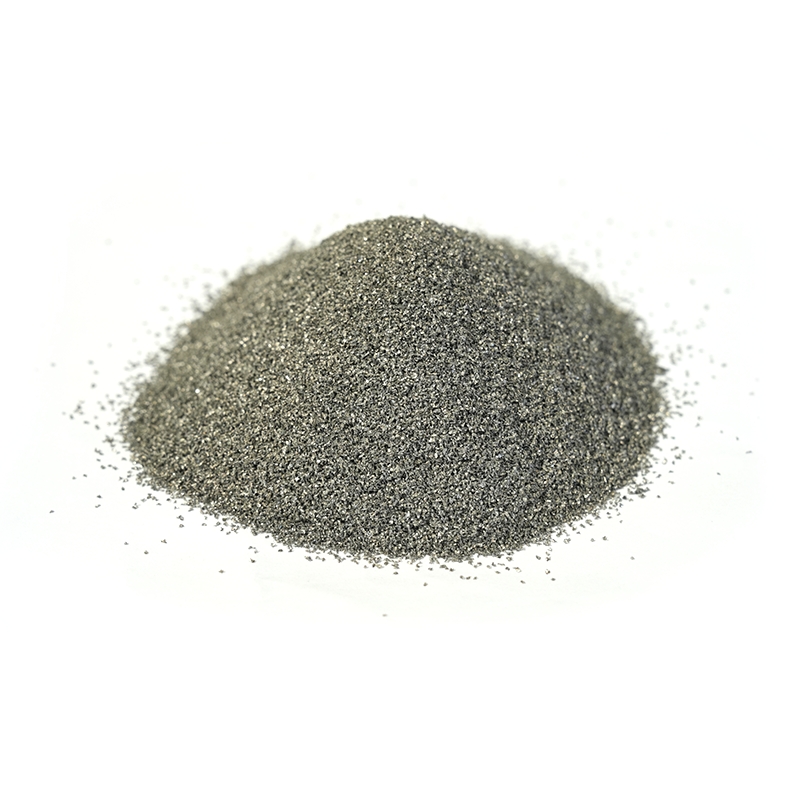

Tłok pompy szlamowej lub wałek o przepływie laminarnym rzadko ulegają awariom z powodu zmęczenia materiału. Uszkodzenia zaczynają się na powierzchni: ścieranie, erozja lub powtarzający się kontakt mechaniczny usuwa materiał, aż element nie będzie już zachowywał swojej tolerancji. Najbardziej praktyczną odpowiedzią przemysłową jest warstwa proszku kompozytowego węglika osadzana za pomocą natryskiwania termicznego, napawania lub spawania. Określona poprawnie, warstwa ta znacznie przewyższa stal niepowlekaną; słabo określony, zawodzi wcześnie z powodów, których można całkowicie uniknąć. W tym artykule wyjaśniono, czym jest proszek kompozytowy węglikowy, jak jest wytwarzany i jak wybrać gatunek, który sprawdza się w rzeczywistej eksploatacji.
Co to jest proszek kompozytowy z węglików spiekanych?
Proszki kompozytowe węglikowe to materiały konstrukcyjne, które łączą fazę twardego węglika z plastycznym metalowym spoiwem. Faza węglika, zwykle węglik wolframu (WC) lub węglik chromu (Cr3C2), zapewnia twardość i odporność na zużycie ścierne. Spoiwo, zazwyczaj kobalt lub stop niklu, utrzymuje razem cząstki węglika, pochłania energię uderzenia i nadaje napoinie wytrzymałość.
Słowo „kompozyt” wyznacza ważne rozróżnienie. Czysty proszek węglikowy jest zasadniczo pojedynczym związkiem. Proszek kompozytowy to zaprojektowana mieszanina, w której drobne cząstki węglika są równomiernie rozproszone w metalowej osnowie. Podawany przez pistolet natryskowy lub głowicę do napawania proszek topi się i ponownie twardnieje, tworząc powłokę, która zachowuje się jak kompozyt z osnową metalową: wystarczająco twarda, aby wytrzymać zużycie, a jednocześnie wystarczająco wytrzymała, aby wytrzymać wstrząsy mechaniczne.
 Proszek kompozytowy węglikowy do powłok odpornych na zużycie Proszek ten łączy wiele węglików ze spoiwem metalowym, zapewniając wysoką twardość i odporność na korozję. Jego równomierny rozkład cząstek nadaje się do natryskiwania HVOF i HVAF, dzięki czemu nadaje się do narzędzi i części narażonych na ścieranie i utlenianie. Zobacz produkt →
W praktyce wielkość cząstek węglika i zawartość spoiwa to dwie dźwignie kontrolujące zachowanie powłoki. Drobniejsze cząstki węglika tworzą gładsze, gęstsze powierzchnie, które są dobrze odporne na erozję drobnocząsteczkową; grubsze węgliki są odporne na żłobienie, ale pozostawiają bardziej szorstkie wykończenie. Zawartość spoiwa zwykle mieści się w przedziale od 10 do 25 procent wagowych: więcej spoiwa zwiększa wytrzymałość, podczas gdy mniejsza ilość spoiwa zwiększa twardość kosztem kruchości. Nabywcy z branż, w których zużycie jest krytyczne, coraz częściej pomijają standardowe klasy towarowe i wybierają proszki kompozytowe opracowane pod kątem znanego trybu awarii.
Jak powstają proszki kompozytowe z węglików spiekanych
Trzy czynniki determinują największą różnicę w wydajności między dobrym i złym proszkiem kompozytowym węglika: droga produkcji, wielkość proszku i jakość styku węglik-spoiwo.
Spiekane i kruszone
Mieszankę węglika i spoiwa spieka się w stały blok, następnie kruszy i dzieli na proszek. Powstałe cząstki są kanciaste i blokowe. Ta droga wytwarza gęste, mocne cząstki i jest powszechna w przypadku natryskiwania HVOF, gdzie gęstość powłoki ma większe znaczenie niż idealnie kulisty nadawa.
Aglomerowane i spiekane
Drobne proszki węglików i spoiw miesza się ze spoiwem organicznym, suszy rozpyłowo w sferyczne aglomeraty i spieka w celu stopienia faz i usunięcia składnika organicznego. Sferyczne cząstki przepływają bardziej równomiernie przez podajniki proszku i wytwarzają bardziej spójne powłoki, dlatego ta droga dominuje w natryskiwaniu naddźwiękowym i napawaniu laserowym.
Rozmiar proszku
Ostatni etap klasyfikacji ustala rozkład wielkości cząstek. Grube cięcia szybko tworzą grube warstwy, ale pozostawiają bardziej chropowatą powierzchnię; drobne kawałki tworzą gęstą, gładką powłokę, ale podawanie jest trudniejsze. Dostawcy kontrolujący zarówno punkty cięcia, jak i kształt dystrybucji, dają inżynierowi zajmującemu się powłokami znacznie mniejszą różnorodność procesu do zarządzania.
| Trasa produkcyjna | Kształt cząstek | Typowe zastosowanie |
|---|---|---|
| Spiekane i kruszone | Kątowy, blokowy | Powłoki HVOF, gęste osady |
| Aglomerowane i spiekane | Kulisty, porowaty | Natrysk termiczny, napawanie laserowe, konsekwentne podawanie |
Typowe kompozycje i do czego każdy z nich jest przeznaczony
W praktyce przemysłowej dominują dwa systemy: WC-Co i Cr3C2-NiCr. Znajomość praktycznych granic każdego z nich pozwala uniknąć najczęstszych błędów specyfikacji.
| Systemu | Twardość | Maksymalna temperatura pracy | Kluczowa siła | Typowe zastosowanie |
|---|---|---|---|---|
| WC-Co | 1100–1300 WN | Około 450°C | Odporność na ścieranie, wytrzymałość | Narzędzia skrawające, części eksploatacyjne, przeguby narzędzi |
| WC-Ni lub WC-Co-NiCr | 1000–1200 HV | Około 500°C | Lepsza odporność na korozję | Rolki, wały, elementy hydrauliczne |
| Cr3C2-NiCr | 800–1000 HV | Około 850°C | Odporność na zużycie w wysokiej temperaturze i utlenianie | Części turbin, suwaki wysokotemperaturowe, dysze |
Zasada szybkiego wyboru jest prosta. Jeśli element działa chłodno, a głównym wrogiem jest ścieranie, domyślnym rozwiązaniem jest WC-Co. Jeśli występuje korozja, przejdź na spoiwo na bazie niklu. Jeżeli temperatura powierzchni przekracza 500°C, zazwyczaj odpowiednią rodziną jest Cr3C2-NiCr.
Gdzie proszki kompozytowe z węglików spiekanych zapewniają wartość
Proszki kompozytowe z węglików spiekanych generują koszty w środowiskach, w których przestoje są kosztowne, a wymiana trudna.
- Powłoki odporne na zużycie dla urządzeń procesowych: rolki, tuleje wałów, tuleje, tłoki i tłoczyska są częstymi kandydatami. Powłoka z węglika wolframu nanoszona metodą natryskiwania naddźwiękowego lub HVOF kilkakrotnie wydłuża żywotność powierzchni w porównaniu ze stalą hartowaną.
- Narzędzia do cięcia i wiercenia: wiertła górnicze, frezy drogowe i płytki do cięcia metalu opierają się na kompozytach na bazie WC, jeśli chodzi o twardość krawędzi skrawającej.
- Naprawa i regeneracja: zużyte części są odbudowywane za pomocą napawania laserowego lub plazmowego kompozytem węglikowym, przywracając wymiary i jednocześnie poprawiając pierwotną specyfikację.
- Komponenty wysokotemperaturowe: Powłoki Cr3C2-NiCr chronią części w turbinach gazowych i środowiskach spalania, gdzie sama twardość nie wystarczy.
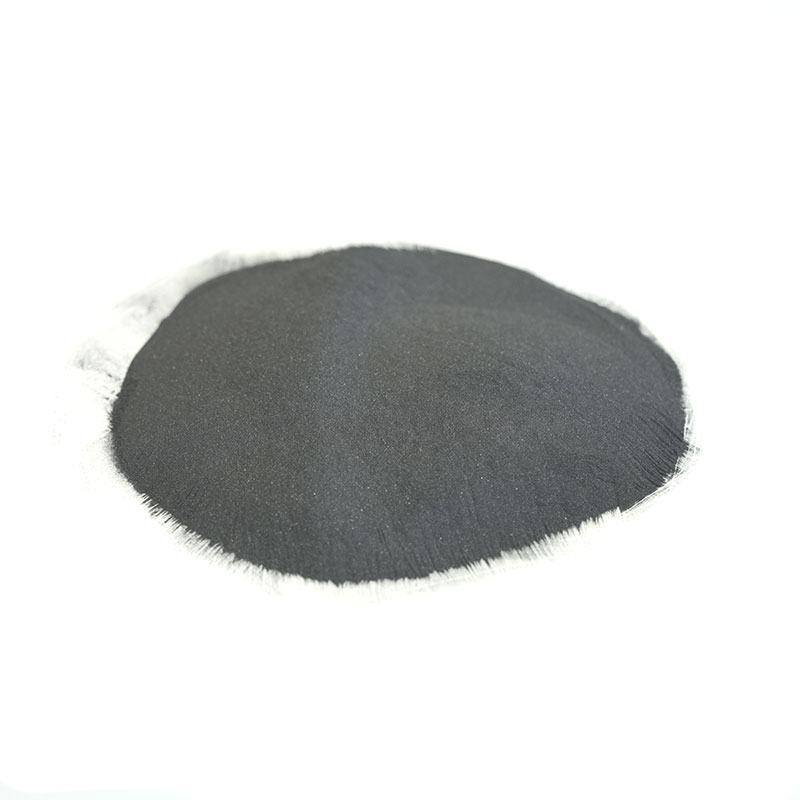 Seria proszków do natryskiwania termicznego z węglika wolframu Seria ta, zaprojektowana do procesów natryskiwania cieplnego i napawania, obejmuje stopy z osnową kobaltu i niklu o zróżnicowanej zawartości węglików. Zajmuje się erozją wysokotemperaturową, zużyciem skał i korozją stopionego metalu, wspomagając naprawy i zastosowania powłok OEM. Zobacz produkt →
W przypadku nakładania powłoki proszek musi być dostosowany do procesu natryskiwania i docelowego wykończenia powierzchni. Gatunki do natryskiwania termicznego zostały zaprojektowane z myślą o spójnej morfologii wsadu i cząstek, dlatego też użycie dedykowanego proszku do natryskiwania termicznego zwykle przewyższa wprowadzenie do użytku gatunku ogólnego. To samo myślenie dotyczy prac naprawczych: zamiast złomować drogi wał lub wałek ze względu na miejscowe zużycie, warsztat może odbudować powierzchnię za pomocą kompozytu węglikowego i wykończyć ją z pierwotną tolerancją. Naprawiona część często przewyższa oryginał, ponieważ zaprojektowana powierzchnia nigdy nie była częścią pierwotnego projektu.
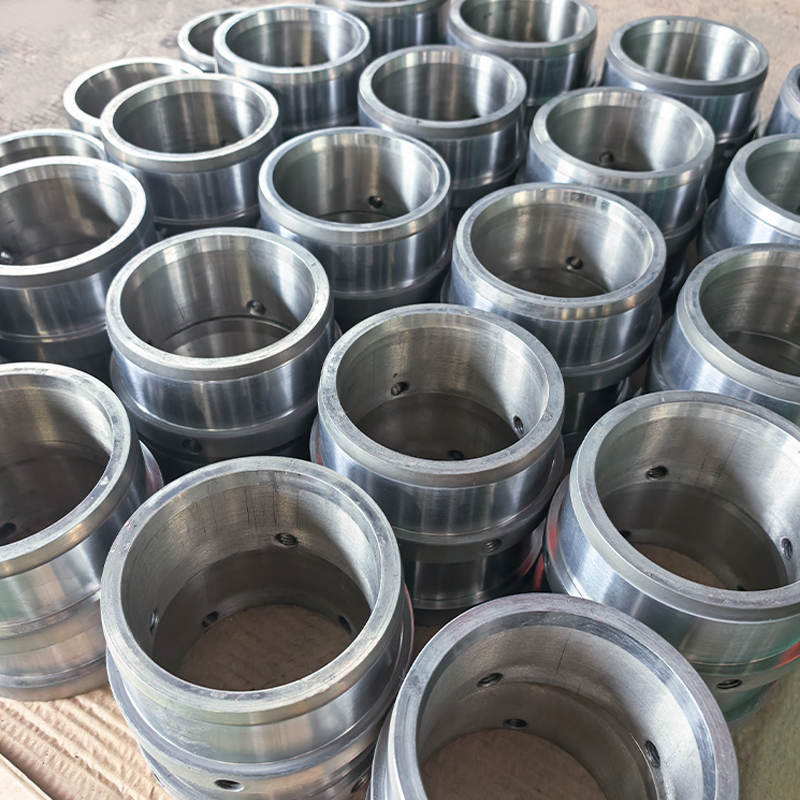
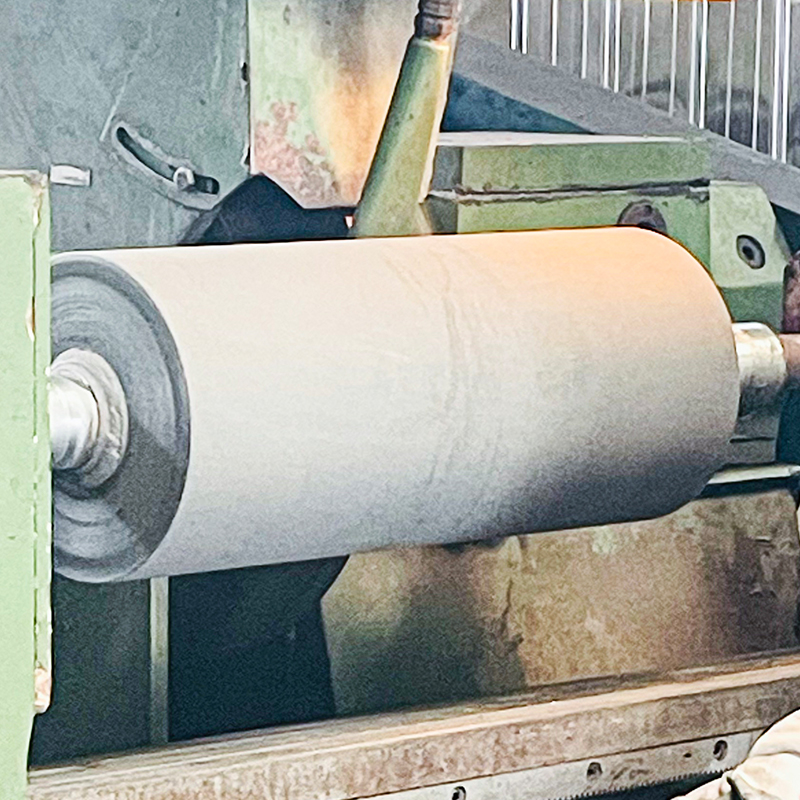 Indywidualne komponenty powlekane węglikiem wolframu Oferta ta obejmuje gotowe do montażu powlekane rolki, tuleje i wały z wykończeniami z węglika wolframu lub ceramiki. Jest odpowiedni dla zakładów poszukujących kwalifikowanych powlekanych części bez konieczności wykonywania wewnętrznych etapów powlekania, zapewniając odporność na zużycie w przypadku wymagających zadań. Zobacz produkt →
W przypadku części OEM i komponentów zamiennych wiele zakładów preferuje całkowicie powlekany komponent niż etap powlekania we własnym zakresie. Rolki, tłoki i tuleje pokryte węglikiem wolframu są następnie dostarczane w stanie gotowym do montażu, z powłoką już dostosowaną do określonego zadania.
Jak wybrać odpowiednią klasę
Wybór rozpoczyna się od warunków pracy, a nie od katalogu proszków. Przepracuj te punkty w odpowiedniej kolejności, a lista kandydatów szybko się zawęzi.
- Zidentyfikuj dominujący tryb zużycia. Ścieranie, erozja, zużycie ślizgowe i kawitacja sprzyjają różnym rozmiarom węglików i zawartości spoiwa.
- Ustaw temperaturę serwisową. Powyżej około 500 °C kompozyty na bazie WC tracą twardość, a powłoka może ulec degradacji; przejść na Cr3C2-NiCr.
- Sprawdź środowisko chemiczne. Spoiwa niklowe są znacznie bardziej odporne na korozję wodną niż kobalt w wielu płynach procesowych; usługi kwaśne mogą wymagać gatunku zapieczętowanego lub specjalnego.
- Wybierz rozkład wielkości cząstek. Kontroluje gęstość powłoki, chropowatość powierzchni i maksymalną praktyczną grubość powłoki.
- Dopasuj proszek do procesu. HVOF i natryskiwanie naddźwiękowe wymagają cięcia wielkości, które zapewnia niezawodne podawanie; okładzina laserowa wymaga innego okna; spawanie natryskowe acetylenowo-tlenowe toleruje szerszy zakres.
Częstym błędem jest kierowanie się wyłącznie twardością. Powłoka o najwyższej liczbie Vickersa może wcześnie ulec uszkodzeniu, jeśli spoiwo ulegnie korozji lub temperatura pracy zmiękczy matrycę. Dlatego doświadczeni nabywcy przekazują dostawcy pełny obraz operacyjny, w tym temperaturę, media, tryb zużycia i docelowe wykończenie powierzchni, a nie tylko wartość twardości. Dobrym źródłem do porównywania właściwości całej rodziny materiałów jest nasz przewodnik dotyczący rodzaju i wyboru proszku kompozytowego węglika, który szczegółowo omawia te same decyzje.
Po umieszczeniu oceny na krótkiej liście weryfikacja zamyka pętlę. Szybka kontrola metalograficzna potwierdza rozkład węglika i porowatość, podczas gdy pomiar twardości warstwy powłoki pokazuje, czy osad jest zgodny ze specyfikacją. W przypadku kluczowych komponentów badanie siły wiązania i dokumentacja procesu są tak samo ważne, jak sam skład chemiczny proszku.
Wniosek jest prosty. Proszek kompozytowy węglika nie jest pojedynczym materiałem; jest to system projektowania. Skład węglika, metalurgia spoiwa, metoda produkcji i wielkość cząstek wpływają na ostateczny wynik. Wykonaj je prawidłowo, a pokryty komponent stanie się przedmiotem zaplanowanej konserwacji, a nie awarią awaryjną. Jeśli się pomylisz, żadna grubość powłoki nie uratuje zadania.
Każde zastosowanie, w którym zużycie jest krytyczne, rozpoczyna się od jasnego zdefiniowania rodzaju awarii i zakresu usług. Kiedy już będą one znane, można określić, zastosować i zweryfikować odpowiedni proszek kompozytowy węglika, a zakład otrzyma to, czego faktycznie potrzebuje: powierzchnię, która wytrzyma aż do planowanego okna konserwacji.